真空炉的操作流程和系统的选择
真空炉的操作流程:
1、准备,
打开冷水机开关,否则设备会报警水压低。
2. 打开电源开关。
通电前,检查各开关状态;
1、加热方式放在“手动”档,功率调节逆时针旋转到底;
2、无论按压开关处于停止位置,压力电位器都会旋转到小t。
上述检查是正确的。首先打开主电源开关。再次打开电源开关。
3.开炉取样。
一般处于真空状态,不用时炉子使用前应观察真空炉内是否有真空,先通过进气阀将炉体充气至大气压,然后用千顶打开炉盖,取出两个盖子。将样品放入炉中。如果不加压烧结,切不可忘记内外两层绝缘罩必须盖好。否则温度可能上不去;
如果要进行加热烧结,需要取下外层保温罩中间的小帽盖,才能取下保温罩。
注意:注意不要让发热体与外壳短路。
4、设置 真空炉加热程序。
L、升温:一般由程序设定,大升温速率100℃/min,如果实验前期为快速升温升温模式可置于“手动”。慢慢调整功率,慢慢提高电流。一般200℃以下可以手动先升温,否则温度控制不准。L000-2000℃,可采用红外线自动控制炉温。
注意:加热必须在真空状态下进行:观察电流表指示禁止超过二次额定电流700A。
2. 可程序设定冷却,也可直接关闭加热自行冷却。
注意:冷却过程中不允许进水,否则会烧坏炉体密封圈。
5. 设定压力程序。
1、预压:应在升温前进行预压,压力设定范围在1.0-1.5mpa之间。预压可手动加压。
2、加压:温度升至预定温度后,对样品加压。该程序通常被编程为自动对样品加压。
该装置所能达到的大压力值为16MPa,相当于f 10t(16MPa=1m)。
A、手动Ⅱ转加压电位器,同时观察指示的位移,位移变化很小,上下冲头与试样有接触。当压力结束时,将“上停-下”开关置于停止位置,压力电位器转至小。
B.自动压力:首先在仪器上设置所需压力。当需要的压力和宴会的压力是基本的,它就会“上升”。
Stop-down”开关设置为上升,位移观察Ⅱ力变化,如上升到位后具有自动稳压稳压功能。压力端R需要“向上-停止下降”开关才能下降。当您到达底部时,您将“上下”切换停止。后关闭液压泵。
注意:压力应为负,液压泵应在不加压或卸压的情况下停机。油缸设置为不使用时停止,否则会误操作。
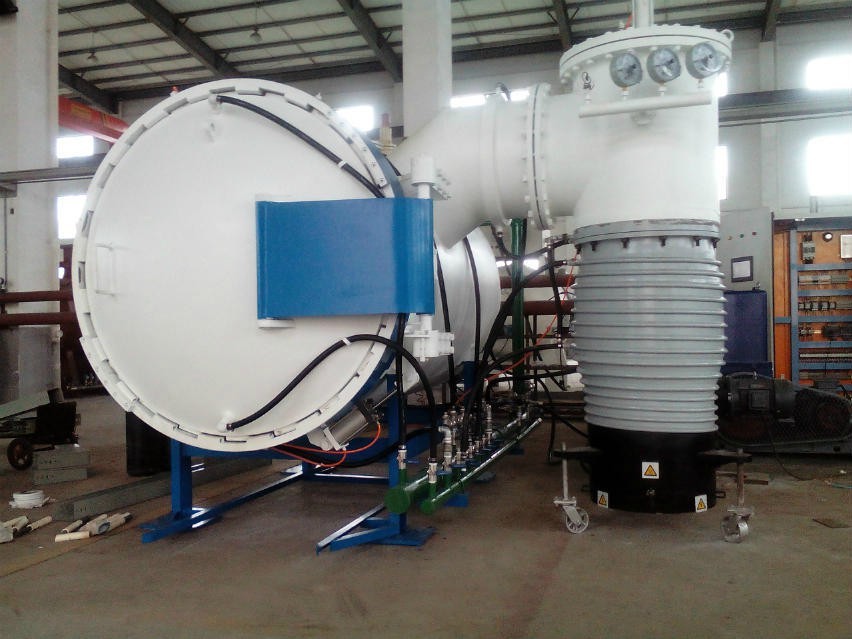
真空炉控制系统的选择
1.标准:
可编程序控制仪和PLC可编程序控制器、可控硅、入口温度可编程序控制仪。使用触摸屏可获取设备运行的过程曲线。配置合理、经济。
2、计算机控制系统:
集过程编程、存储、报告于一体的单一控制系统是工控机的核心。更换方便,存储量大,操作方便。
3、电脑群控系统:多台真空炉 等加热炉
的集中控制系统, 集数据采集、工艺编程、工艺存储、报表管理于一体。
真空炉的维修保养:
1、定期检查真空计,对设备进行抽真空。工作结束后, 真空炉 应保持在133Pa的真空状态。
2、设备有灰尘或不干净时,可用酒精或汽油浸湿的丝布擦拭干净并擦干。
3、拆开密封件零件时,用航空汽油或酒精清洗干净,擦干后再涂上真空润滑脂,重新装入。
4、设备外表面应定期清洗,保持清洁。
5、电气控制系统应保持清洁、无灰尘,并定期检查各紧固电气接头。
6、经常检查炉子的绝缘电阻。当绝缘电阻小于1000欧姆时,应仔细检查电热元件、电极和绝缘。
层的电阻。
7、机械传动部位应按通用设备要求进行润滑,并定期加油或换油。
8、真空机组、阀门、仪表等附件按出厂技术规范进行维护。
注意检查循环水的循环情况,若不顺畅及时排除。增加备用水线,确保应急供水。
9、真空炉的维修应切断,以确保操作人员的安全。

热处理真空炉工艺流程
热处理真空炉是真空技术与热处理的结合,是热处理工艺的整体和部分。我国将真空分为低、中、高和超高真空。目前,大多数真空热处理炉的工作真空度在1.33~1.33 x 10 inverse & sup3。霸。真空热处理可以实现几乎所有的热处理工艺,如淬火、退火、回火、渗碳、氮化,在淬火过程中可以实现气淬、油淬、水硝酸淬火、淬火等,也可以是真空钎焊,烧结及表面处理等 真空热处理炉 热效率高,可实现快速加热和冷却,可实现无氧化脱碳、渗碳,可去除工件表面的磷屑,并具有脱脂脱气等作用,从而达到表面亮度净化效果。一般来说,被处理的工件在炉内加热缓慢,内部热温小,热应力小,变形小。高品质的产品。可降低成本,起到除气作用,从而提高工作机械性能和使用寿命。工作环境好,操作安全,无污染,无公害。处理后的工件没有氢脆危险。有利于钛及难熔金属外壳真空热处理工艺的稳定性和重复性。这一系列的优势,真空热处理设备和技术的发展得到了越来越多的关注和应用。
Recommend
-

-

QQ Zone
-

Sina Weibo
-

Renren.com
-

Douban